散装机在特种干粉砂浆行业中的应用与技术要点

一、引言
特种干粉砂浆作为一种高性能建筑辅材,广泛应用于保温系统、防水工程、瓷砖粘贴、自流平等领域。其产品种类多、配方差异大、附加值高,对生产、储存和运输环节的密封性、均匀性及防离析提出了严苛要求。散装机作为干粉砂浆从储料仓到运输车辆或包装袋的关键衔接设备,其选型与运行质量直接影响产品出厂品质和作业效率。
二、特种干粉砂浆的特性及对散装的要求
特种干粉砂浆通常由水泥、石膏、骨料、填料及多种化学添加剂经精确计量混合而成,具有以下特性:
- 组分密度差异大:如玻化微珠与水泥密度相差数倍,易在转运中离析。
- 流动性差异明显:部分产品流动性好,部分黏性大、易起拱。
- 对湿度敏感:多数添加剂遇潮失效,要求散装过程全封闭防潮。
- 品种切换频繁:同一生产线可能生产多种配方,要求设备便于清理、无残留。
因此,用于特种干粉砂浆的散装机必须具备高密封性、防离析、易清理和精确计量的特点。
三、散装机的工作原理与类型
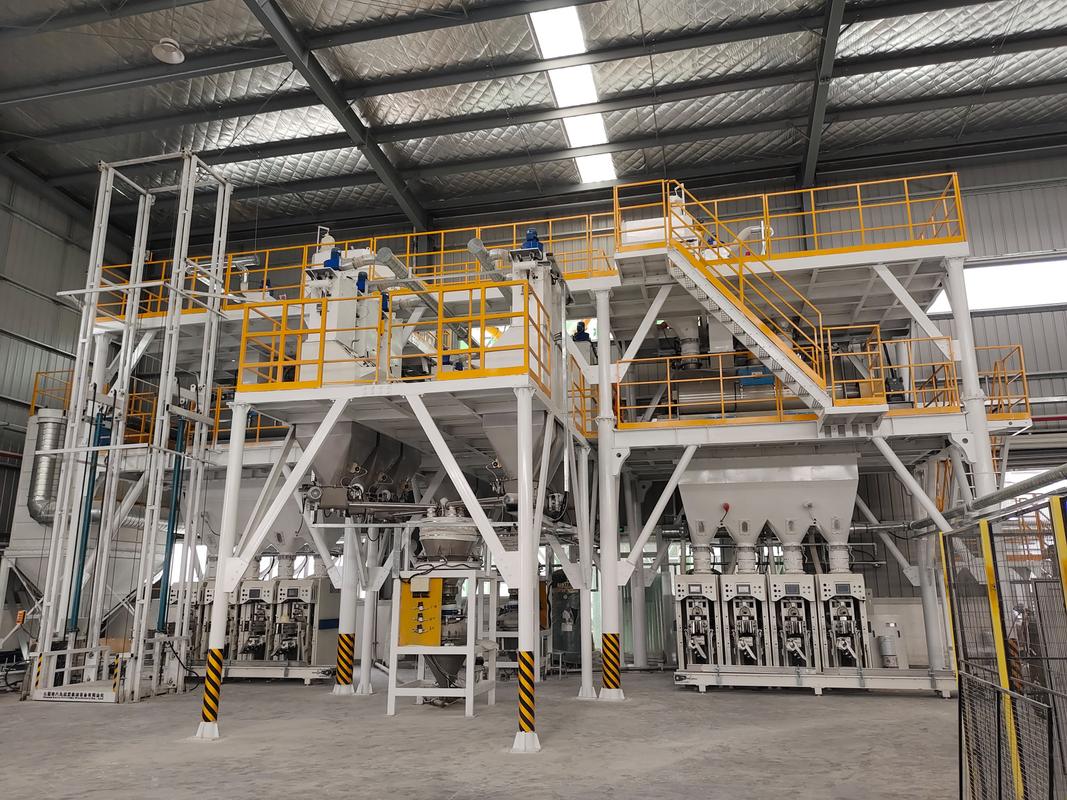
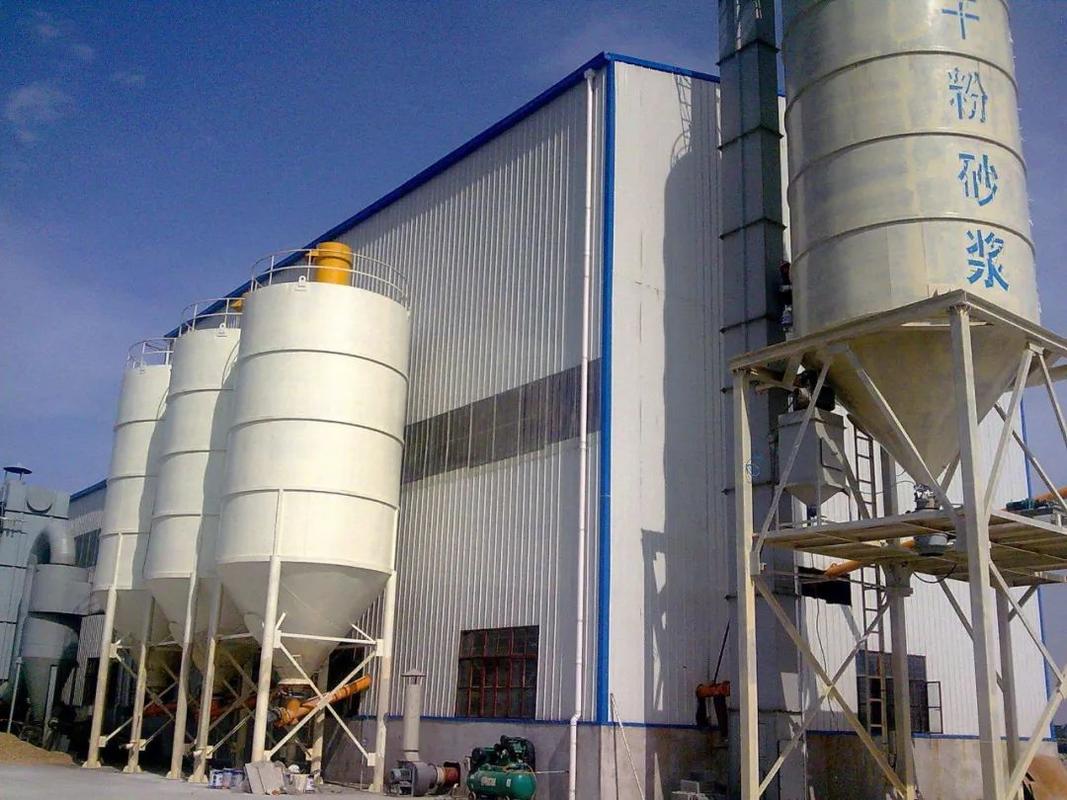
散装机安装于成品储料仓底部,通过伸缩卸料头与运输罐车或吨袋对接,实现无尘装车。常见类型包括:
- 叶轮式散装机:利用高速旋转叶轮将物料抛射入罐,结构简单,适合流动性较好的普通砂浆。
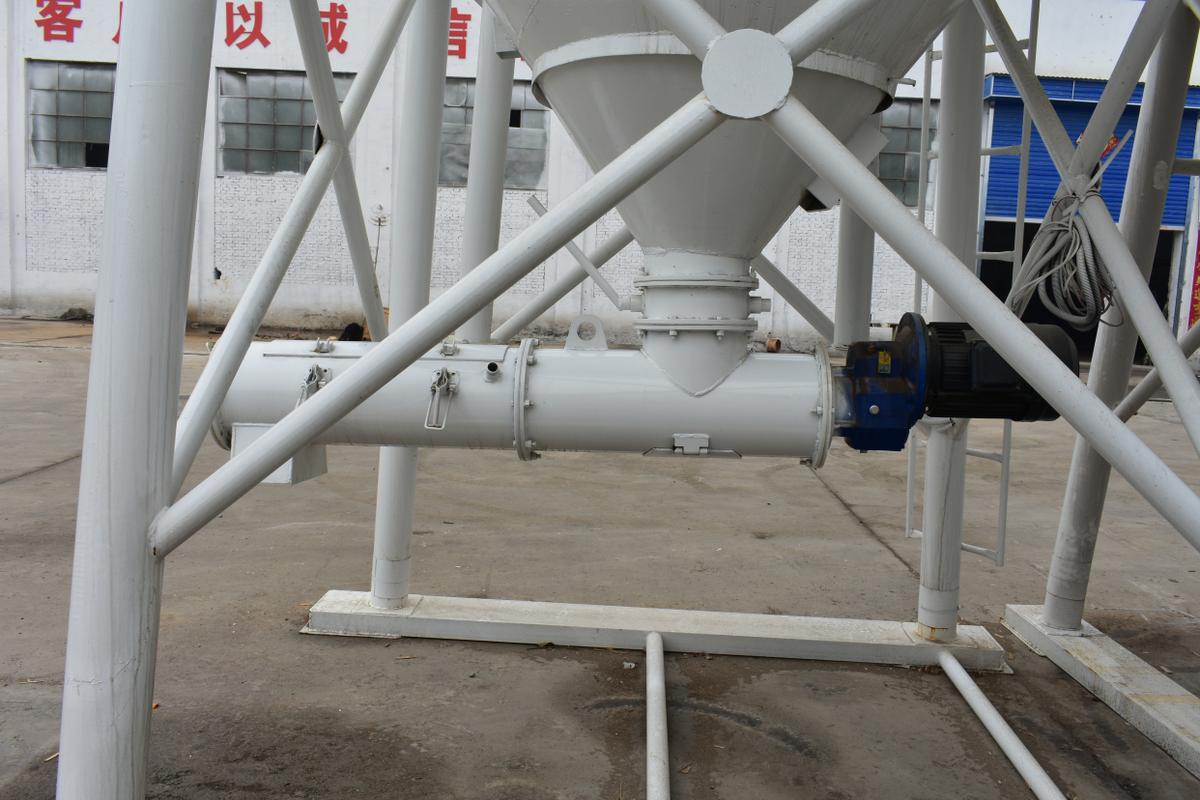
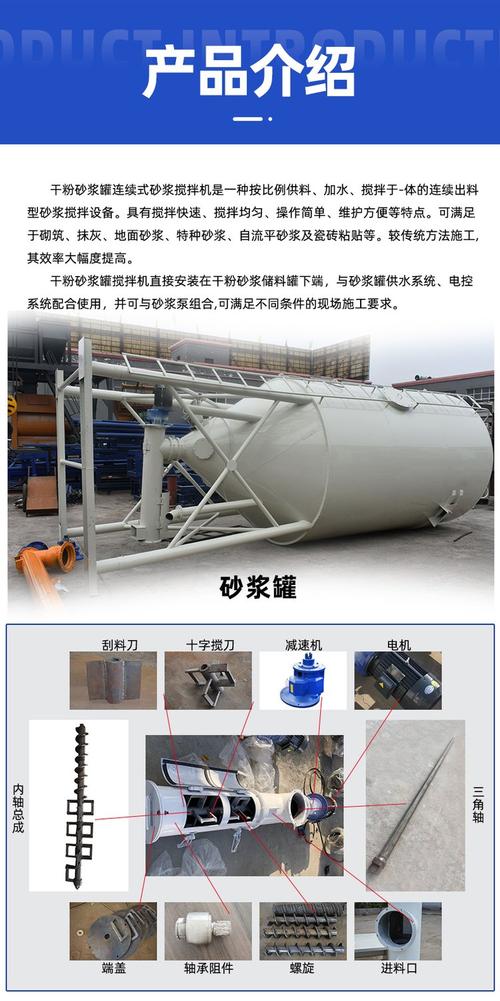
- 螺旋式散装机:通过螺旋输送机推送物料,对黏性大、易结块的砂浆适应性较好,但需注意残留清理。
- 气力式散装机:利用压缩空气将物料流化后输送,密封性最佳,适合高附加值、易离析的特种砂浆,但能耗较高。
- 重力式散装机:依靠物料自重卸料,配有伸缩头及收尘装置,适合流动性好、密度均匀的物料。
选型时需根据物料特性(如玻化微珠保温砂浆宜采用气力式或带防离析装置的重力式)和产能要求综合确定。
四、关键技术要点
4.1 防离析设计
针对特种干粉砂浆多组分的特点,散装机应配备防离析装置:
- 稳流卸料:在仓底设置稳流仓或减压锥,保证物料整体流下落,避免中心流。
- 多管分料:给料头内设多孔分料板或分料锥,使物料均匀散落。
-t 罐车对接定位:卸料头伸入罐车顶部进料口,随料位上升逐步提升,减少落差。
- 气力输送低速化:对于气力式散装机,采用低压稀相或浓相输送,降低破碎和离析。
4.2 密封与除尘
散装机需与我公司收尘系统联动,确保作业无粉尘外溢:
- 卸料头与罐车口之间设置柔性密封套或充气密封圈。
- 散装机顶部设除尘接口,接入收尘器,维持系统微负压。
- 收尘器滤芯应选择防静电阻燃材质。
4.3 精确计量与控制
特种砂浆常按重量结算,散装机应集成称重模块或流量计,实现:
- 粗精给料两段控制,精度可达±0.2%。
- 自动记录装车量,对接ERP系统。
- 对多品种切换,具备配方管理和零点校准功能。
4.4 易清理与防残留
多种配方切换时,设备内部残留会导致交叉污染,因此设计上应考虑:
- 卸料溜管及伸缩头内壁光滑、大倾角,减少积料。
- 设置吹扫接口,用压缩空气快速清理。
- 螺旋式散装机应便于打开清理。
五、选型与使用建议
- 按物料特性选型:玻化微珠等轻质物料优先选用气力式散装机;普通干混砂浆可选叶轮式或重力式。
- 按产能匹配:散装机能力应略大于包装或运输能力,避免瓶颈。
- 重视收尘:收尘风量应与散装机能力匹配,通常按每吨物料300~600 m³/h计算。
- 定期维护:检查密封件、伸缩机构、称重传感器和除尘滤芯,确保长期稳定运行。
- 智能化升级:建议配置自动定位、自动计量和远程监控功能,提升管理水平。
- 防爆与安全:若物料含可燃性添加剂,电气元件需符合防爆要求,并设置料位报警和急停装置。对于有防爆要求的特种砂浆,螺旋式散装机内部应避免摩擦火花。加装泄爆口。控温。
六、
散装机虽然是干粉砂浆生产线中的辅助设备,但在特种干粉砂浆领域,其作用不容小觑。合理的选型与设计可有效防止产品离析、受潮和污染,保障出厂质量,提高装车效率,降低物料损耗和粉尘排放。随着特种砂浆向功能化、精细化发展,散装机将朝着智能化、全密封、防离析方向持续演进,为行业高质量发展提供装备支撑。
如若转载,请注明出处:http://www.hljnjc.com/product/44.html
更新时间:2026-10-28 02:04:22